беларускі
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
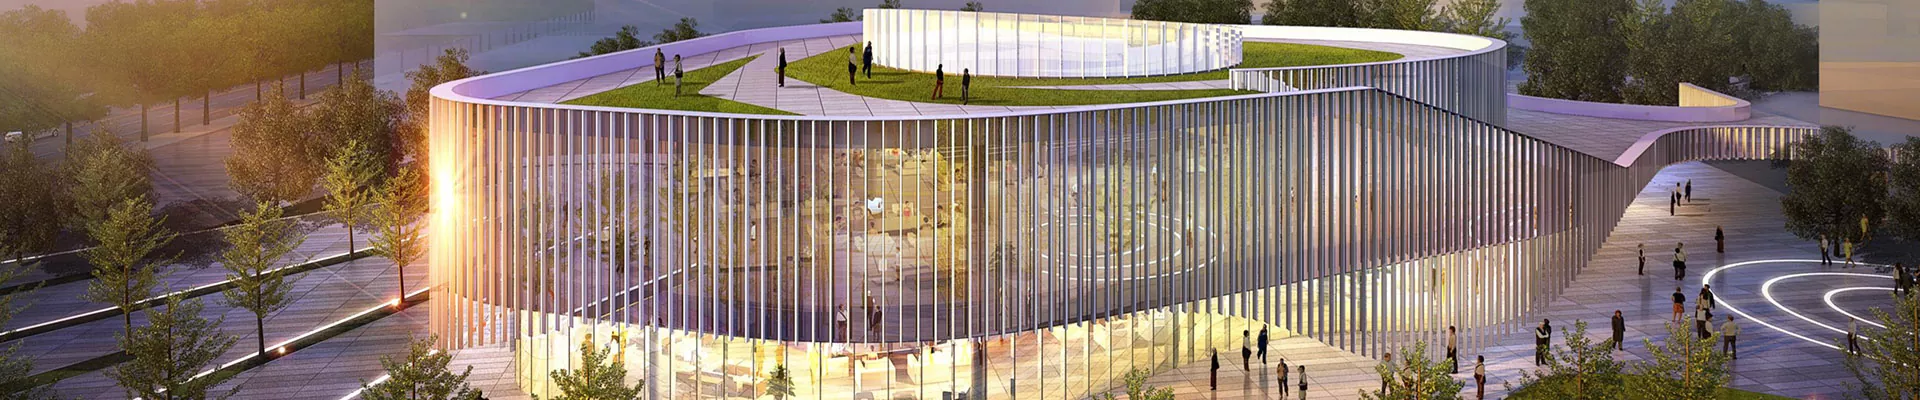
Паток апрацоўкі каробкавай калоны EIHE Steel Structure і дасягненні інжынернага прымянення
I. Чарцёж генеральнай планіроўкі
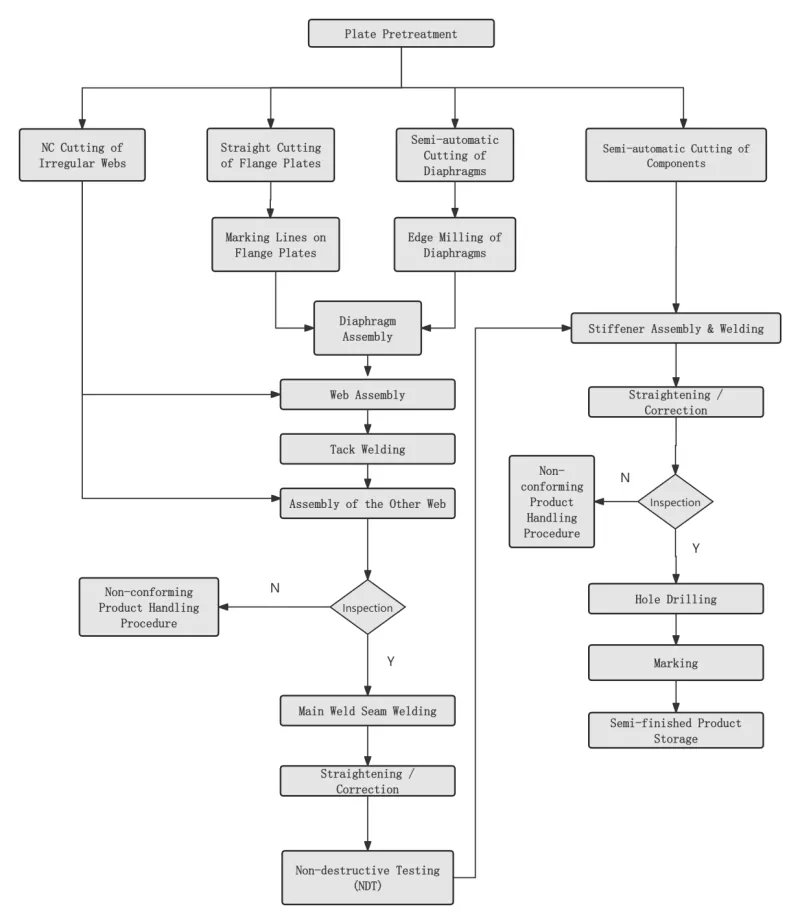
Ⅱ. Ключавы працэс
|
Крок 1 Папярэдняя апрацоўка паверхні сталёвай пласціны |
Праводзіцца ў адпаведнасці з патрабаваннямі праектавання або працэсу перад нарыхтоўкай стальнога ліста. |
|
|
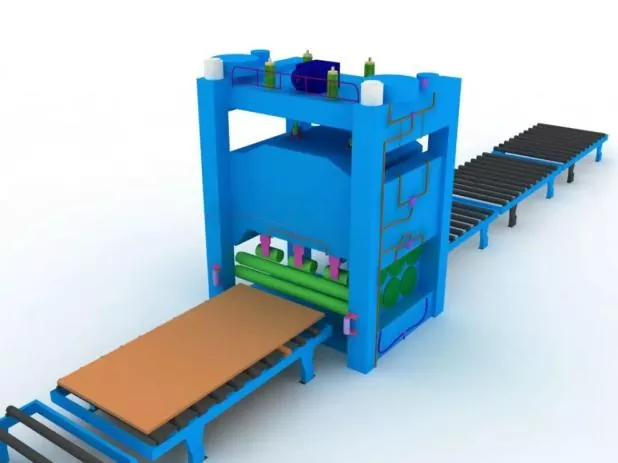
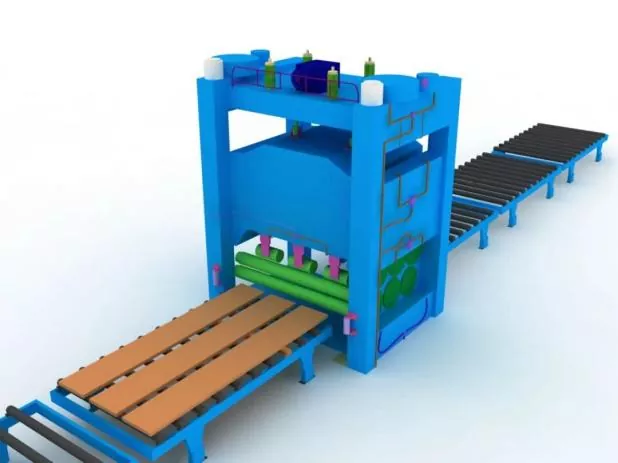
Крок 2 Выпраўленне сталёвай пласціны |
Агульная праўка павінна быць выканана пасля папярэдняй апрацоўкі сталёвага ліста, каб забяспечыць дакладнасць штампоўкі і зняць унутранае рэшткавае напружанне сталёвага ліста. |
|
|
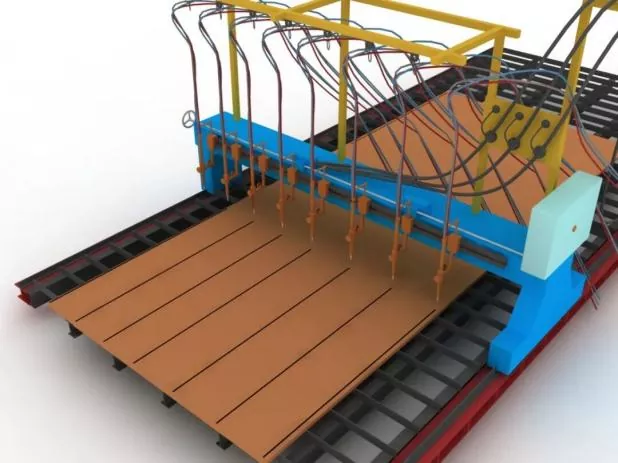
Крок 3 Рэзка і гатоўка дэталяў |
Перад рэзкай адрэгулюйце рэжучую машыну, пацвердзіце мадэль сопла і праверце стабільнасць ціску паветра. |
|
|
Падчас рэзкі спачатку разагрэйце рэжучы шво сталёвай пласціны і строга кантралюйце хуткасць рэзкі. |
||
|
Крок 4 Другавое выпростванне дэталяў |
Выконваецца пасля нарыхтоўкі сталёвых пласцін для забеспячэння дакладнасці зборкі і зніжэння ўнутранага рэшткавага напружання сталёвых пласцін. |
|
|
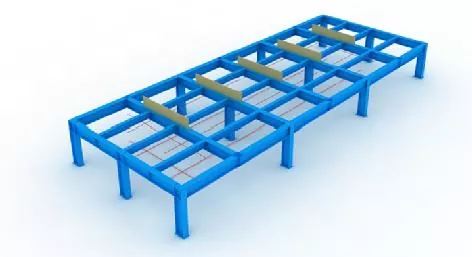
Крок 5 Настройка прыстасаванняў і ліній разметкі |
Перад зборкай спачатку трэба ўсталяваць лініі разметкі і прыстасаванні. |
|
|
Пры мантажы кандуктара неабходна забяспечыць гарызантальны ўзровень верхняга праёму, а таксама дастатковую калянасць і трываласць. |
||
|
Усе прыстасаванні і лініі макета могуць быць уведзены ў эксплуатацыю толькі пасля праверкі і зацвярджэння прызначаным персаналам. |
||
|
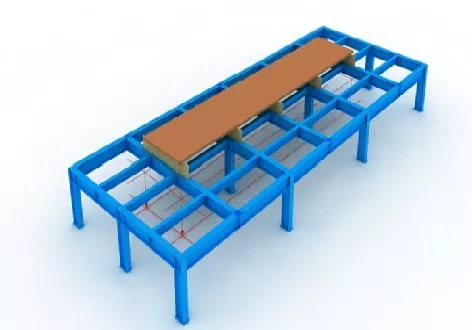
Крок 6 Размяшчэнне ніжняй панэлі |
Дакладна размешчаны з дапамогай адвеса і ліній макета. |
|
|
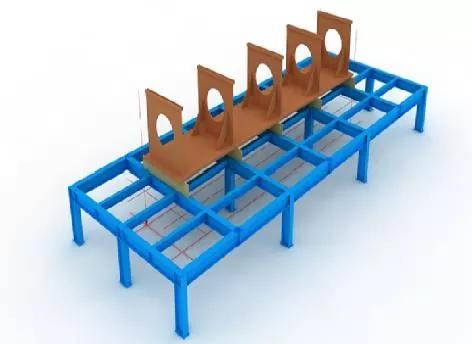
Крок 7 Зборка дыяфрагмы |
Перад зборкай дыяфрагм адзначце лініі пазіцыянавання на ніжняй панэлі і выдаліце плаваючую іржу з абодвух бакоў ліній шліфавальным кругам. |
|
|
Пасля таго, як дыяфрагмы ўстаноўлены, замацуеце іх прыхваткамі. |
||
|
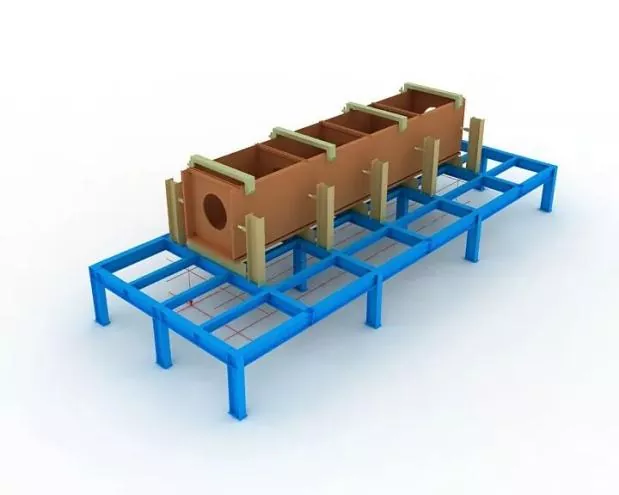
Крок 8 Вэб-зборка |
Пасля таго, як палатно будзе сабрана і кваліфікавана, шчыльна прыцісніце яго дамкратам да дыяфрагмы, затым зафіксуйце прыхваткамі.
|
|
|
Крок 9 Зборка верхняй панэлі |
Завяршыце дакладнае размяшчэнне верхняй панэлі з дапамогай адвеса, затым зафіксуйце зваркай прыхваткамі. |
|
|
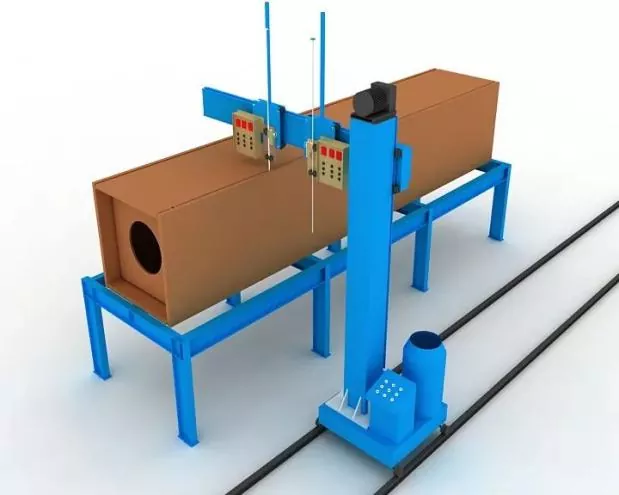
Крок 10 Электрашлакавая зварка дыяфрагмы |
Для дыяфрагм прынятая аднабаковая электрошлаковая зварка. |
|
|
На верхнім і ніжнім адтулінах адтулін для электрашлакавай зваркі пры зварцы ўсталёўваюцца медныя гільзы для ўключэння і гашэння дугі. |
||
|
Зварачны ток і напружанне павінны строга кантралявацца на працягу ўсяго працэсу зваркі, і ўвага павінна быць нададзена назіранню за зменай колеру зоны электрашлакавай зваркі на палатне. |
||
|
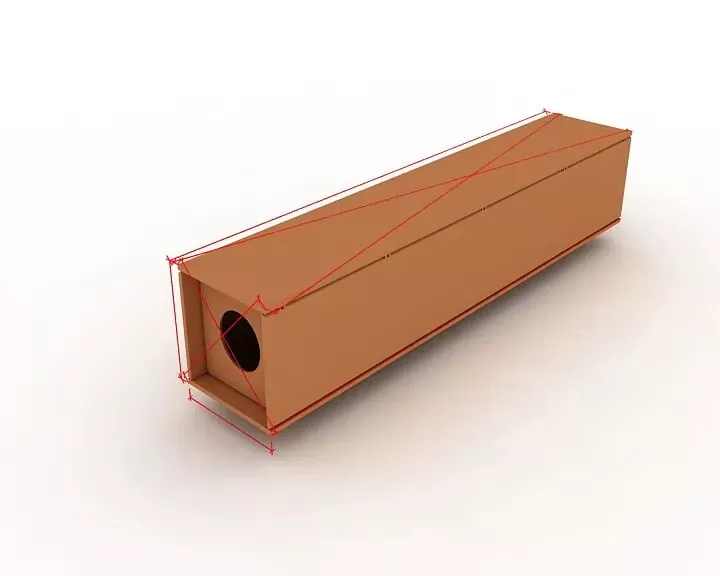
Крок 11 Агульны агляд |
Падчас праверкі засяродзьцеся на тым, каб праверыць, ці адпавядаюць даўжыня кампанента, дыяганальныя памеры і памеры кантавога ўчастка патрабаванням канструкцыі і спецыфікацый, а таксама выправіць усе дэталі, якія знаходзяцца за межамі допуску. |
|
|
Крок 12 Канцавое фрэзераванне |
Пасля зборкі і зваркі тарэц фрэзеруюць. |
|
|
Забяспечце роўнасць элементаў і раўналежнасць тарца і фрэзы. |
||
|
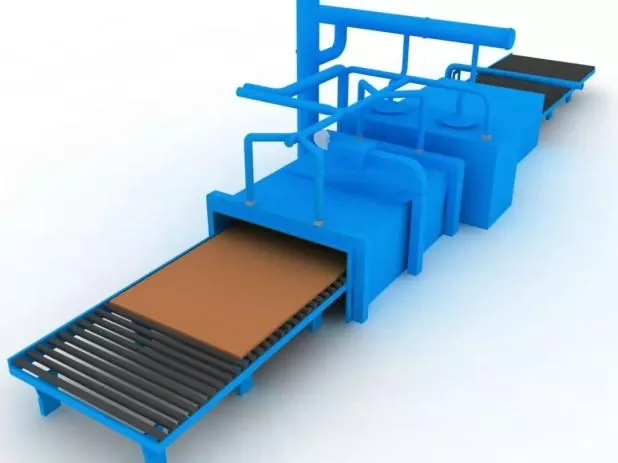
Крок 13 Пескаструйная ачыстка і выдаленне іржы |
Поўнае выдаленне іржы пескаструменнай апрацоўкай пасля зваркі, а затым пераход да канструкцыі пакрыцця. |
|
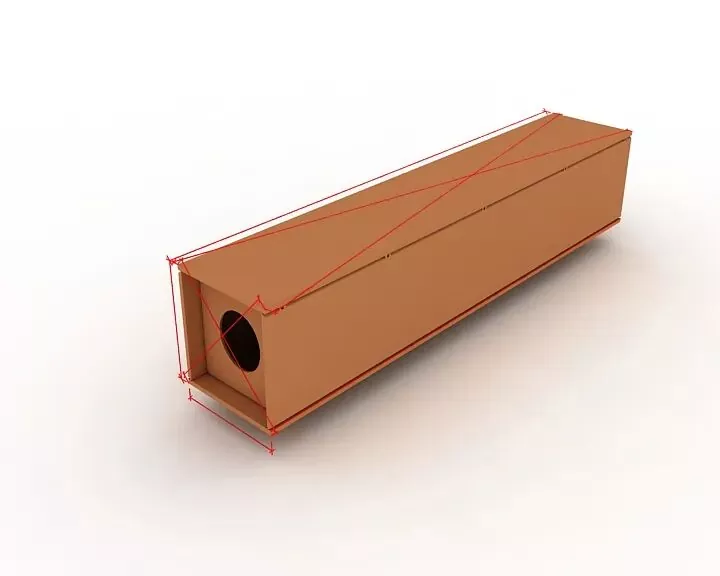
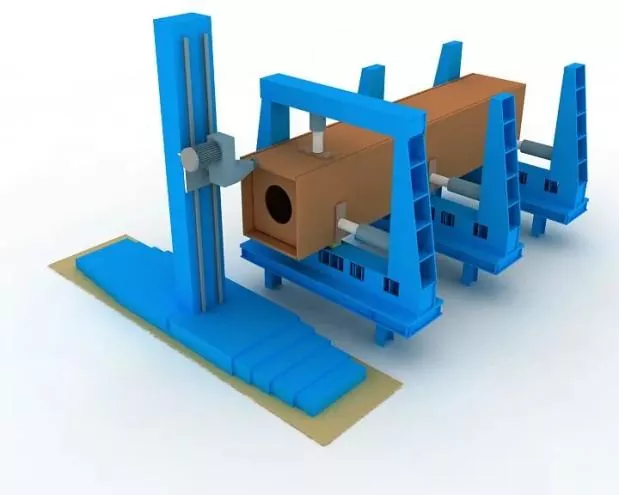
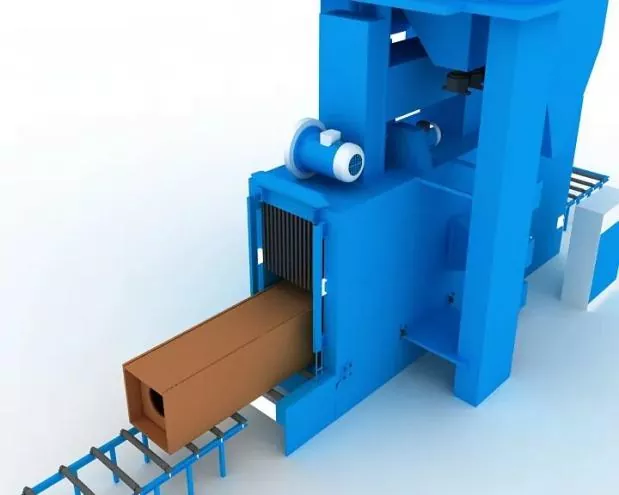
Ⅲ. Спецыфікацыі для зборкі, размяшчэння і зваркі
|
Дакладнасць зборкі |
Падчас зборкі: ● Для кантролю дэфармацыі пры зварцы павінны быць прыняты адпаведныя абмежаванні. ● Дазволы на ўсаджванне пры зварцы і разумную зваротную дэфармацыю павінны быць зарэзерваваны для кантролю памераў кампанентаў і забеспячэння правільнай формы. |
|
Дапушчальныя адхіленні для вырабу і зборкі зварных злучэнняў, а таксама допускі на памеры кампанентаў канструкцый павінны адпавядаць патрабаванням Кодэкса аб прызнанні якасці канструкцыі сталёвых канструкцый (GB 50205). |
|
|
Зварка размяшчэння зборкі |
Гэта павінна быць рэалізавана метадам паўаўтаматычнай газадугавой зваркі суцэльным дротам (GMAW). |
|
Зваршчык |
Зваршчыкі, якія займаюцца зваркай зборачных прыхватак, павінны мець адпаведныя кваліфікацыйныя сертыфікаты, указаныя ў тэхнічных умовах на зварку будаўнічых стальных канструкцый (JGJ81). |
|
Размяшчэнне зварных швоў |
Размяшчэнне зварных швоў: зварныя швы павінны пазбягаць пачатку і канца фармальных зварных швоў і не павінны размяшчацца на кутах, краях, канцах і іншых крытычных месцах, схільных да структурнай трываласці і дэфектаў вырабу. |
|
Для Т-вобразных злучэнняў зварка прыхваткамі: павінна выконвацца сіметрычна з абодвух бакоў; у той жа час варта па магчымасці пазбягаць зваркі прыхваткамі ўнутры канаўкі. Для зваркі канавак з поўным праваром: зварка прыхваткамі павінна выконвацца на канаўцы для задняй строжкі, напрыклад, зваротная строжка. |
|
|
Палажэнні зборкі і зваркі зварачных апорных пласцін, а таксама нагонных і напорных пласцін павінны адпавядаць адпаведным стандартам |
|
|
Зварачныя матэрыялы |
Зварачныя матэрыялы, якія выкарыстоўваюцца для зборкі і зваркі прыхваткамі, павінны адпавядаць матэрыялам для афіцыйнай зваркі, г.зн. павінны быць прыняты тыя ж зварачныя матэрыялы, што і пры афіцыйнай зварцы. |
|
Для зборачнай зваркі паміж высокатрывалай і нізкатрывалай сталлю зварачныя матэрыялы павінны выбірацца ў адпаведнасці з маркай нізкатрывалай сталі. |
Звязаныя навіны
- Віншаванні з Нацыянальным днём ад Eihe Steel Structure
- Паспяховы першы ўздым! Мароканскі праект у Азіяцка-Ціхаакіянскім рэгіёне, рэалізаваны Eihe Steel
- Аднаўленне кваліфікацыі зацверджана! Eihe няўхільна пашырае прысутнасць на сусветным рынку
- Дастаўка сталёвых канструкцый EHSS для аэрапортаў і станцый
- Фокус на глабальным развіцці: Шаньдунская асацыяцыя стальных канструкцый паспяхова правяла канферэнцыю па абмене вопытам па інтэрнацыяналізацыі прамысловасці
- EHSS з поўным поспехам прыняў 8-ы Шаньдунскі форум па развіцці сталёвых канструкцый высокай якасці і штогадовую канферэнцыю SSSIA 2026 у Ціндаа
Пакіньце мне паведамленне