беларускі
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Аналіз тэхналогіі вытворчасці металаканструкцый
Ⅰ. Агляд
Выраб сталёвых канструкцыйгэта працэс пераўтварэння праектных чарцяжоў у фізічныя структурныя кампаненты. Яе сутнасць заключаецца ў перапрацоўцы сталёвых матэрыялаў у кваліфікаваныя сталёвыя канструкцыйныя элементы ў адпаведнасці з патрабаваннямі праектавання праз працэдуры вытворчасці на заводзе, захоўваючы пры гэтым уласцівасці сячэння сталі ў асноўным нязменнымі.
Тэхналогія вырабу металаканструкцый у цэлым падобная з тэхналогіяй механічнага вытворчасці. Аднак, улічваючы, што вырабы са сталёвых канструкцый у канчатковым выніку збіраюцца на будаўнічых пляцоўках, іх працэсы надаюць большы акцэнт кантролю дакладнасці і прадухіленні дэфармацыі.
Ⅱ. Схема працэсу вытворчасці стальных канструкцый
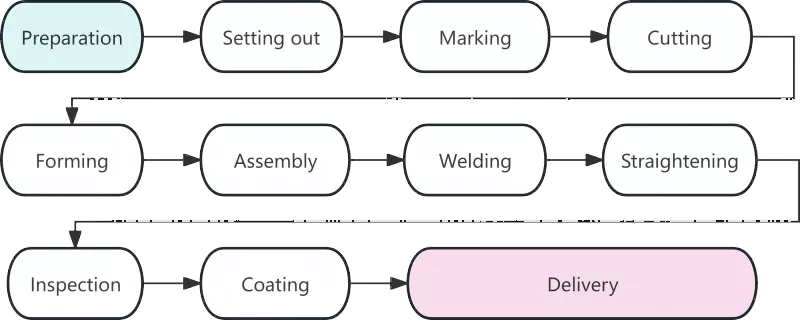
Ⅲ. Падрабязны аналіз кожнай працоўнай працэдуры
|
Працэс |
Апісанне |
|
Падрыхтоўка матэрыялу |
Падрыхтоўка матэрыялу азначае пачатак вырабу металаканструкцыі, і яго якасць непасрэдна ўплывае на ўсе наступныя працоўныя працэдуры. Асноўныя задачы на гэтым этапе ўключаюць прыёмку матэрыялу, выпраўку і ачыстку паверхні. Пасля таго, як сталёвыя матэрыялы паступяць на завод, іх сертыфікаты на матэрыялы павінны быць звераны з фактычнымі прадуктамі. Паўторная праверка хімічнага складу і механічных уласцівасцей павінна праводзіцца для сталей, якія выкарыстоўваюцца ў асноўных канструкцыйных элементах. Дэфармаваныя ў працэсе транспарціроўкі сталі павінны быць выпраўлены з дапамогай ролікавых выпраўляльнікаў або гідраўлічных дамкратных машын. Вопыт паказвае, што прыкладна 80% памерных памылак пры нарыхтоўцы ўзнікаюць з-за невыпрастанай сыравіны. |
|
Лофтынг |
Лофтінг - гэта першы важны крок для кантролю дакладнасці ў вытворчасці сталёвых канструкцый. На спецыяльных платформах або табліцах макетаў тэхнікі малююць поўнамаштабныя злучэнні кампанентаў і контуры ў суадносінах 1:1 у адпаведнасці з праектнымі чарцяжамі, каб вызначыць формы дэталяў. У дадатак да праверкі памераў на чарцяжы неабходна зарэзерваваць прыпуск на ўсаджванне пры зварцы ў адпаведнасці з патрабаваннямі адпаведных працэсаў. Як правіла, прыпуск ад 1 да 1,5 міліметраў павінен быць адведзены на кожны стыковы шво. |
|
Разметка |
Маркіроўка, таксама вядомая як скрайбінг, адносіцца да працэдуры выкарыстання шаблонаў для разметкі пазіцый адтулін і ліній апрацоўкі для контураў кампанентаў на сталёвых пласцінах і секцыях. Для максімальнага выкарыстання матэрыялу выконваецца прынцып «спачатку буйныя дэталі, потым дробныя». Дзякуючы аптымізаванай кампаноўцы, агульны ўзровень выкарыстання матэрыялу можа дасягаць больш за 85%, а пасля аптымізацыі гнездавання можа нават перавышаць 92%. |
|
Рэзка |
Нарэзка - гэта працэс падзелу сыравіны на асобныя часткі па адзначаных лініях. Асноўныя метады рэзкі ўключаюць газавую рэзку, плазменную рэзку і лазерную рэзку. Шырокае прымяненне тэхналогіі рэзкі з лікавым кіраваннем павысіла дакладнасць і эфектыўнасць вырабу сталёвых канструкцый. Некаторыя паверхні зрэзу кваліфікаваны для прамой зваркі без другаснай апрацоўкі краёў. |
|
Фарміраванне |
Нелінейныя кампаненты, такія як выгнутыя бэлькі і гнутыя трубы, павінны быць аформлены метадам халоднага або гарачага згінання. Халоднае згінанне выконваецца пры пакаёвай тэмпературы і прымяняецца да звычайных выгнутых кампанентаў. Для гарачай гібкі сталі награваюць да 900-1100°C перад гібкай, што прынята для тоўстых пласцін або дэталяў з малым радыусам выгібу. |
|
зборка |
Мантаж - гэта злучэнне апрацаваных дэталяў па чарцяжах і часовае іх замацаванне прыхваткамі. Стандартная працэдура зборкі выглядае наступным чынам: Адшліфаваць знітаваныя швы фланцавых пласцін → Выдаліць задзірыны на пласцінах лаканіны → Дасягнуць дакладнага пазіцыянавання з дапамогай зборачнай машыны → Поўная зборка аднабаковай сталі Т-вобразнага сячэння → Перавярнуць зборку і завяршыць агульную фармоўку. |
|
Зварка |
Зварка з'яўляецца асноўнай працэдурай у вытворчасці стальных канструкцый з высокімі тэхнічнымі патрабаваннямі і строгім кантролем якасці. Звычайна выкарыстоўваюцца метады зваркі ўключаюць аўтаматычную дугавую зварку пад флюсам, зварку ў абароненым газе CO₂ і дугавую зварку ў абароненым метале. |
|
Выпростванне |
Цеплавое напружанне, якое ўзнікла падчас зваркі, прывядзе да дэфармацыі кампанентаў, якую неабходна ліквідаваць шляхам выпроствання для аднаўлення першапачатковай геаметрычнай формы. Агульныя метады праўкі ўключаюць механічную праўку, праўку полымем і камбінаваную праўку. Нагрэў на адным і тым жа месцы нельга праводзіць больш за тры разы, а перагрэў строга забаронены. |
|
Агляд |
На працягу ўсяго вытворчага працэсу праверка з'яўляецца галоўнай гарантыяй якасці прадукцыі. Паэтапная праверка ў асноўным ахоплівае праверку сыравіны, праверку ў працэсе і праверку пасля зваркі. Фатальныя дэфекты, такія як расколіны і няпоўнае зварванне, не дапускаюцца ўнутры зварных швоў. |
|
Пакрыццё |
Пакрыццё забяспечвае антыкаразійную і супрацьпажарную абарону сталёвых канструкцый. Стандартная сістэма пакрыцця складаецца з трох слаёў: багатай цынкам эпаксіднай грунтоўкі, эпаксіднага прамежкавага пакрыцця са слюдзяным жалезам і верхняга пакрыцця з паліурэтана або фторвугляроду. Вогнеўстойлівае пакрыццё наносіцца некалькімі тонкімі пластамі. Тэмпература навакольнага асяроддзя для нанясення пакрыцця павінна быць не ніжэй за 5°C, адносная вільготнасць не павінна перавышаць 85%, а тэмпература паверхні сталі павінна быць як мінімум на 3°C вышэй за кропку расы. |
|
Дастаўка з завода |
Дастаўка з'яўляецца апошнім этапам вытворчасці металаканструкцый. Кампанентам, якія пройдуць канчатковую праверку, будуць прысвоены унікальныя серыйныя нумары і маркі. Кампаненты павінны быць аб'яднаны ў групы ў адпаведнасці з паслядоўнасцю ўстаноўкі. Драўляныя блокі або гумовыя пракладкі павінны быць размешчаны паміж кампанентамі, каб прадухіліць драпіны на пакрыцці. |
IV. Тэндэнцыі развіцця сучасных тэхналогій вытворчасці металаканструкцый
Сучасная сталёвая канструкцыявытворчасць становіцца ўсё больш разумнай і механізаванай для павышэння дакладнасці і эфектыўнасці вытворчасці. Тэхналогія ЧПУ, аўтаматычная зварка, прымяненне BIM і віртуальнае мадэляванне для папярэдняй зборкі прадстаўляюць будучыя тэндэнцыі развіцця галіны.
Вытворчасць металаканструкцый - гэта цэласная сістэма, якая ўключае цесна ўзаемазвязаныя працэсы, высокія патрабаванні да дакладнасці і строгі кантроль якасці. Кожная працэдура ад раскладкі да нанясення пакрыцця непасрэдна ўплывае на якасць гатовай прадукцыі. З шырокім прымяненнем інтэлектуальных тэхналогій будуць прыняты больш жорсткія стандарты для сталёвых канструкцый, што прывядзе да далейшага паляпшэння якасці прадукцыі.
Звязаныя навіны
- Як выбраць прыдатны памер канструкцыі стайні са сталёвым каркасам?
- Зборка стальной канструкцыі на месцы + Рабочы працэс канструкцыі інтэгральнага пад'ёмніка + асноўныя меркаванні
- Чаму варта выбраць двухслаёвы зборны сталёвы каркасны дом для сучаснага жыцця?
- Дзевяць ключавых момантаў пры праектаванні і будаўніцтве фабрычных будынкаў са сталёвых канструкцый
- Як сталёвая канструкцыя можа палепшыць куратнік для кіравання птушкафабрыкамі?
- Прамысловыя будынкі ў стылі «лакаматыў»: 3-павярховы офіс павінен быць сталёвым або бетонным?
Пакіньце мне паведамленне